✗ 镍片越厚越保险
✓ 厚度超过点焊机能力就焊不透,虚焊的大厚片还不如焊透的薄片。加厚不如加宽、双层或换复合片。
名词解释 · 结构与安全
镍片是电芯之间的串联导体,过流能力由厚度×宽度决定:0.15mm 厚、8mm 宽的纯镍片持续约 6–8A。大电流组要双层并焊或铜镍复合;点焊质量以撕开焊点带出母材为准。
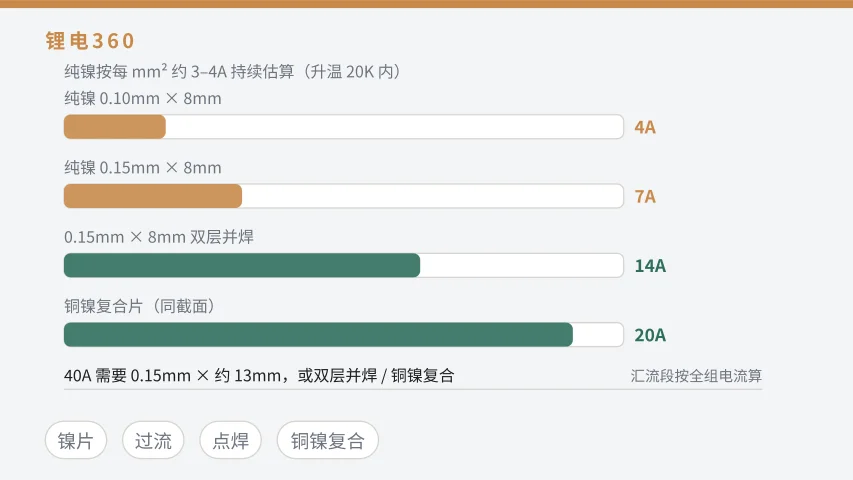
| 工程估算值 | 每 mm² 约 3–4A纯镍持续电流,升温 20K 内 |
|---|---|
| 0.15mm × 8mm | 约 6–8A最常用的单层规格 |
| 常见厚度档 | 0.1 / 0.15 / 0.2mm厚度不够用宽度或层数补 |
| 铜镍复合片 | 同截面约 2–3 倍纯镍大电流组的常规解法 |
| 40A 需要的镍片 | 0.15mm × 约 13mm 或双层按每 mm² 3–4A 反推 |
工程估算:纯镍片按每 mm² 截面 3–4A 持续电流估算(升温 20K 以内)。0.15mm 厚 × 8mm 宽 = 1.2mm²,对应 6–8A;要过 40A,单层 0.15mm 得宽到 13mm 以上,实际操作选择双层并焊或直接上铜镍复合片。
注意分摊:并联结构里每条镍片只走自己那一支路的电流,比如 4 并组放电 40A,每支路 10A,镍片按 10A 算,汇流段才按 40A 算。算错层级的镍片,烧的永远是汇流那一段。
100A 级用纯镍要堆很多层,成本、高度、点焊难度全部失控。行业的常规解法:容量型大电流组用铜镍复合片(同截面过流能力约纯镍的 2–3 倍,点焊面仍是镍);铝壳大容量电芯直接上激光焊铜巴,镍片只留在小容量成组场景。
两轮大电流组最该盯的是汇流段:爬坡峰值电流冲上来时,虚焊的镍片先发热、再烧黑,储能柜的低速持续放电反而没那么容易出事。所以抽检要按峰值工况的电流算截面,别按平时巡航的平均电流算。
纯镍和镀镍钢是两回事:镀镍钢便宜一半以上,过流能力明显低,用磁铁分不清(都带磁),撕焊点断面和火花颜色可以区分。买料标明「纯镍带」并留样抽测,是组装前的必要动作。
底线标准:撕开焊点,带出母材(镍片或极柱的材料被撕下一块)才算焊透;只是压痕明显、一撕整片脱落的,全是虚焊。焊点数量上,同规格电芯极柱普遍双点起步,大电流极柱四点对角分布。
同一批料先打样三五个点做拉力抽检再批量(参数随料厚、表面状态漂移);焊接有飞溅、发黑、击穿孔的参数组合直接弃用,调参比硬焊快。
✗ 镍片越厚越保险
✓ 厚度超过点焊机能力就焊不透,虚焊的大厚片还不如焊透的薄片。加厚不如加宽、双层或换复合片。
✗ 点焊机随便买一台就行
✓ 储能焊机的能量档决定能不能焊透 0.2mm 以上镍片和厚极柱,买之前确认机器的上限规格。
✗ 镍片可以当汇流排用
✓ 汇流段的电流是全组电流,镍片截面必须按全组电流算,超出就用铜巴,没有侥幸。
单层 0.15mm 纯镍需要 13mm 以上宽度,更现实的做法是 8mm 宽双层并焊,或换铜镍复合片;并联支路里每条只按支路电流算。
价格是最直接的信号(镀镍钢便宜一半以上);撕焊点看断面色泽、打磨看火花,有条件送检成分。买料时要求标明纯镍并留样。
常规双点起步,大电流极柱四点对角分布;点数的前提是每一点都焊透——四点全虚焊不如两点焊透。